Mengenal Kalibrasi Alat Ukur dan Panduannya
Di dunia teknik, manufaktur, maupun konstruksi, keakuratan dimensi adalah nyawa dari sebuah proyek. Anda mungkin sudah menerapkan prinsip kehati-hatian “measure twice, cut once” (ukur dua kali, potong sekali). Namun, prinsip ini menjadi sama sekali tidak berguna jika instrumen yang Anda gunakan untuk mengukur sudah kehilangan akurasinya. Menyimpangnya pembacaan dimensi sekecil 0.02 mm pada pengukuran celah bantalan mesin (engine bearing clearance) sudah cukup untuk menyebabkan kegagalan lubrikasi dan mesin jebol saat dioperasikan.
Seiring dengan intensitas pemakaian, fluktuasi suhu ekstrem, serta paparan debu dan getaran di bengkel, setiap instrumen pengujian secara alami akan mengalami pergeseran akurasi yang disebut dengan measurement drift. Di sinilah proses kalibrasi alat ukur memegang peran yang sangat krusial.
Kalibrasi bukanlah sekadar memperbaiki alat yang rusak, melainkan sebuah proses verifikasi dan penyesuaian instrumen terhadap standar referensi ukur yang nilainya sudah terjamin dan tertelusur secara internasional. Panduan teknis ini akan mengupas tuntas mengapa alat ukur Anda bisa menyimpang, kapan waktu yang tepat untuk melakukan kalibrasi, prosedur penyetelan instrumen mekanik, hingga pentingnya sertifikasi laboratorium metrologi.
Memahami Fenomena Measurement Drift dan Penurunan Akurasi
Setiap perkakas presisi, baik mekanis maupun digital, tunduk pada hukum keausan fisik dan degradasi material. Mengetahui penyebab utama hilangnya presisi membantu Anda memperlakukan perkakas dengan lebih baik di lapangan.
- Keausan Mekanis (Mechanical Wear): Ujung landasan (anvil) pada mikrometer atau rahang ukur pada jangka sorong yang sering bergesekan dengan material benda kerja lama-kelamaan akan menipis dalam skala mikron.
- Pemuaian Termal (Thermal Expansion): Material logam merespons perubahan suhu. Menggunakan alat ukur presisi di bawah terik matahari bengkel terbuka yang mencapai suhu di atas 35°C akan memuaikan komponen internalnya, mengubah jarak ukur riil dibandingkan saat alat diproduksi pada suhu standar pabrik.
- Kejutan Fisik (Physical Shock): Benturan mekanis seperti alat ukur jatuh ke lantai beton, dapat melompati gerigi pada mekanisme internal jam ukur atau mendistorsi kelurusan rangka baja jangka sorong.
- Degradasi Komponen Elektronik: Pada instrumen digital (seperti multimeter digital atau meteran laser), referensi sirkuit terpadu (IC) dan sensor kapasitif dapat mengalami perubahan resistansi seiring bertambahnya usia alat dan melemahnya voltase baterai.
Kapan Anda Harus Melakukan Kalibrasi Alat Ukur?
Tidak ada aturan tunggal mengenai jadwal kalibrasi, karena sangat bergantung pada intensitas pemakaian dan tingkat kekritisan pekerjaan Anda. Namun, standar industri menetapkan beberapa pedoman waktu (calibration intervals) berikut:
- Berdasarkan Waktu (Time-Based): Secara umum, alat ukur bengkel dan konstruksi direkomendasikan untuk dikalibrasi minimal setiap 12 bulan sekali.
- Berdasarkan Intensitas Pemakaian (Usage-Based): Sebuah pabrik bubut CNC yang menggunakan mikrometer ratusan kali sehari mungkin memerlukan jadwal kalibrasi setiap 3 hingga 6 bulan.
- Setelah Terjadi Insiden Fisik: Jika sebuah dial indicator atau kunci momen (torque wrench) terjatuh dari meja kerja ke lantai beton, alat tersebut harus langsung diverifikasi kalibrasinya sebelum digunakan kembali, meskipun sertifikat tahunannya masih berlaku.
- Berdasarkan Regulasi Klien: Proyek-proyek pemerintah, BUMN, atau industri penerbangan umumnya mewajibkan seluruh perkakas yang digunakan kontraktor dilampiri sertifikat kalibrasi yang belum kedaluwarsa.
Prosedur Kalibrasi Alat Ukur Presisi Mekanik
Bagi tukang profesional dan teknisi permesinan, memverifikasi instrumen ukur di meja kerja sebelum memulai shift merupakan standar operasional yang wajib dipatuhi.
1. Kalibrasi Dial Indicator
Dial indicator sangat vital fungsinya untuk mengukur keolengan poros (shaft run-out) atau kerataan permukaan rem cakram. Alat ini sangat sensitif terhadap tumpukan kotoran pada batang penggeraknya (plunger).
- Pemeriksaan Histeresis: Tekan perlahan plunger ke atas hingga jarum berputar, lalu lepaskan. Ulangi beberapa kali. Jarum harus selalu kembali tepat ke titik awal (angka nol). Jika jarum tertinggal atau bergeser, tandanya ada kotoran atau roda gigi internal yang aus.
- Penggunaan Master Block (Gauge Block): Kalibrasi tingkat lanjut dilakukan dengan meletakkan dial indicator pada magnetic stand statis. Operator kemudian memasukkan blok kalibrasi (gauge block) Kelas 0 dengan ketebalan presisi yang sudah diketahui (misalnya tepat 5.00 mm) di bawah plunger. Jika jarum dial tidak menunjukkan angka 5.00 mm, bezel dial harus diputar untuk menyesuaikan titik nol (zero setting).
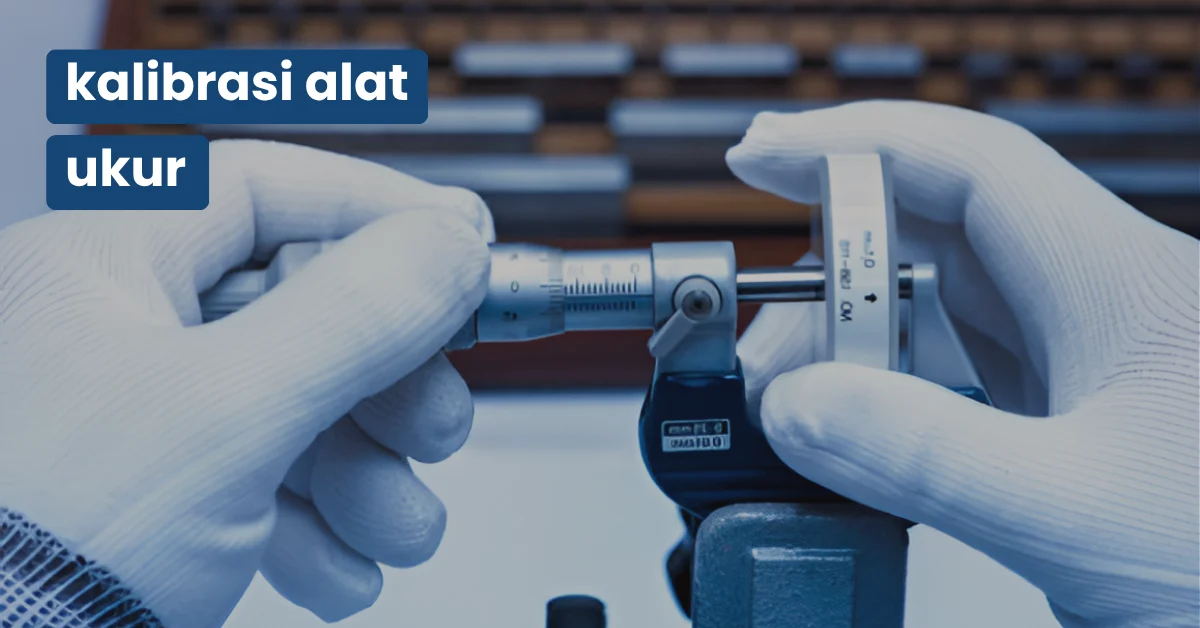
2. Menyetel Titik Nol Mikrometer Sekrup
Mikrometer sekrup manual umumnya mengandalkan tabung selongsong (thimble) ukur. Seiring penggunaan, titik rahang ukur bisa meleset.
- Verifikasi Jarak Pendek: Bersihkan rahang anvil dan spindle menggunakan kertas bersih (jepit kertas di antara rahang lalu tarik perlahan untuk membuang debu). Putar ratchet stop hingga berbunyi “klik” tiga kali saat rahang bertemu. Garis nol pada thimble harus sejajar dengan garis horizontal pada tabung ukur utama.
- Penyetelan (Adjustment): Jika meleset, gunakan kunci pas kecil berbentuk “C” (pin spanner) yang disertakan dalam kotak mikrometer. Masukkan ujung kunci ke dalam lubang kecil di bagian belakang selongsong utama, lalu putar sedikit selongsong tersebut hingga garis referensi sejajar sempurna dengan angka nol.
- Verifikasi Jarak Panjang: Untuk mikrometer ukuran 25-50 mm, gunakan batang standar kalibrasi bawaan (setting standard bar) berukuran tepat 25.00 mm untuk memverifikasi titik nol.
3. Verifikasi Jangka Sorong
- Tutup rahang jangka sorong secara rapat dan arahkan ke arah sumber cahaya terang. Jika Anda bisa melihat cahaya tembus melalui celah di antara kedua rahang, tandanya rahang telah aus secara tidak merata atau bengkok.
- Untuk model dial atau digital, tutup rahang rapat-rapat, bersihkan permukaannya, dan tekan tombol “Zero”. Kemudian ukur sebuah gauge block baja presisi untuk memastikan linearitas sensornya sepanjang batang rel.
Prosedur Kalibrasi Instrumen Torsi dan Kelistrikan
Selain dimensi fisik, alat ukur gaya (torsi) dan instrumen elektronik memiliki metodologi kalibrasi yang berbeda.
1. Mengkalibrasi Kunci Momen (Torque Wrench)
Kunci momen tipe mekanis pegas (click-type) wajib dikalibrasi setelah 5.000 kali siklus klik atau 1 tahun pemakaian.
- Pegas baja di dalam gagang akan kehilangan tegangan plastisnya (spring fatigue) seiring waktu.
- Kalibrasi kunci momen tidak bisa dilakukan mandiri. Alat ini harus diuji di laboratorium menggunakan Torque Tester Analyzer dengan sensor strain gauge digital. Mesin kalibrator akan memberikan beban torsi riil dan mencocokkannya dengan bunyi “klik” dari kunci momen Anda. Jika ada deviasi di atas 4%, teknisi lab akan membuka kunci momen dan menyetel ulang ketegangan pegas internalnya.
2. Verifikasi Multimeter Digital
Kalibrasi multimeter tidak dilakukan dengan cara diputar-putar sekrupnya.
- Alat ini diuji menggunakan Kalibrator Listrik Multi-fungsi (seperti Fluke Calibrator).
- Kalibrator akan menyuntikkan voltase (V), arus (A), atau hambatan (Ohm) yang sangat presisi (misalnya injeksi tepat 100.000 Volt DC).
- Nilai yang ditampilkan di layar multimeter dicatat. Jika perbedaannya berada di luar toleransi yang diizinkan pabrik, perangkat lunak memori (EEPROM) di dalam multimeter tersebut akan diprogram ulang secara digital (digital closed-case calibration) untuk memperbaiki kurva pengukurannya.
Standar Sertifikasi ISO dan Laboratorium Metrologi
Bagi kontraktor industri, melakukan kalibrasi mandiri di bengkel tidaklah cukup untuk memenuhi syarat tender atau audit jaminan mutu. Anda harus mengirimkan instrumen ke laboratorium metrologi bersertifikat.
- Standar ISO/IEC 17025: Ini adalah standar kompetensi internasional yang harus dimiliki oleh sebuah laboratorium pengujian dan kalibrasi. Memilih laboratorium bersertifikasi KAN (Komite Akreditasi Nasional) yang mengadopsi standar 17025 memastikan bahwa hasil kalibrasi mereka diakui secara legal dan teknis di seluruh dunia.
- Ketertelusuran Metrologi (Traceability): Sertifikat kalibrasi yang sah harus memiliki “rantai ketertelusuran” yang jelas. Artinya, gauge block yang digunakan oleh lab lokal tersebut untuk mengukur instrumen Anda, sebelumnya telah dikalibrasi oleh laboratorium nasional, yang pada gilirannya dikalibrasi langsung ke standar Satuan Internasional (SI) di biro bobot dan ukuran dunia (BIPM).
Panduan Perawatan Harian untuk Menjaga Akurasi Pengukuran
Kalibrasi alat ukur memang penting, namun penerapan K3 dan perawatan harian di lapangan adalah benteng pertama untuk memperpanjang jeda waktu kalibrasi.
- Penyimpanan di Kotak Orisinal: Selalu kembalikan alat ukur ke dalam kotak plastik berlapis busa atau kotak kayu aslinya. Jangan pernah mencampur mikrometer atau kaliper ke dalam tas perkakas (toolbag) yang sama dengan tang, palu, atau bor listrik, karena gesekan dan guncangan akan langsung merusak presisinya.
- Kendalikan Suhu Benda Kerja: Standar internasional pengukuran presisi berada di suhu 20°C. Hindari mengukur komponen mesin mobil yang masih menyala dan sangat panas menggunakan bore gauge atau mikrometer, karena benda kerja yang memuai akan mentransfer panasnya ke alat ukur Anda, merusak kepresisian seketika.
- Relaksasi Pegas Torsi: Hands-on tip paling krusial bagi mekanik: Selalu putar kembali skala setelan Kunci Momen (Torque Wrench) ke angka nol atau batas minimum setiap kali selesai digunakan. Menyimpan kunci momen dalam kondisi ter-setting di angka torsi tinggi akan membuat pegas internalnya menegang berbulan-bulan, mempercepat keausan regangan dan merusak kalibrasi secara fatal.
Perawatan Jangka Sorong Setelah selesai memotong pelat besi dengan gerinda tangan, area kerja pasti dipenuhi debu korosif. Jika Anda ingin menggunakan jangka sorong, bersihkan dulu tangan Anda. Keringat yang bercampur serbuk besi dapat memicu karat mikro pada rel batang jangka sorong. Setelah digunakan, seka seluruh bodi alat ukur dengan kain mikrofiber dan oleskan lapisan sangat tipis instrument oil atau minyak anti-karat WD-40 untuk melindungi lapisan bajanya.
FAQ
1. Apakah alat ukur digital bebas dari kewajiban kalibrasi?
Tidak. Anggapan bahwa layar digital pasti akurat adalah keliru. Sensor internal dan chip konverter Analog-ke-Digital (ADC) dapat mengalami penurunan performa seiring waktu dan tegangan baterai. Alat digital tetap membutuhkan verifikasi dan kalibrasi rutin setara dengan instrumen analog.
2. Berapa kisaran biaya kalibrasi alat ukur di laboratorium resmi?
Biayanya sangat bervariasi bergantung pada kompleksitas alat dan resolusinya. Untuk alat sederhana seperti jangka sorong atau mikrometer, biayanya berkisar antara Rp 150.000 hingga Rp 300.000 per unit. Namun, instrumen kompleks seperti kalibrator tekanan atau power quality analyzer bisa menelan biaya jutaan rupiah.
3. Apa perbedaan antara proses Kalibrasi dan proses Tera?
Kalibrasi adalah kegiatan memverifikasi dan menyetel akurasi alat untuk kepentingan kontrol kualitas internal. Sedangkan Tera adalah kegiatan pengesahan alat ukur oleh lembaga berwenang (Badan Metrologi Legal Pemerintah) yang diwajibkan oleh undang-undang, khususnya untuk alat ukur yang digunakan dalam transaksi perdagangan (seperti timbangan pasar, meteran pom bensin, atau KWh meter PLN) untuk melindungi konsumen.
4. Bolehkah saya melakukan kalibrasi mandiri (in-house calibration) di bengkel saya sendiri?
Boleh saja untuk keperluan pengecekan internal atau proyek DIY berskala kecil, asalkan Anda memiliki master gauge block atau referensi standar yang kondisinya prima. Namun, untuk keperluan industri manufaktur, bengkel bubut presisi, atau proyek kontraktor besar, kalibrasi mandiri tidak diakui secara hukum tanpa sertifikasi ISO 17025.